BMT、VDI 動力刀座如何正確安裝?原點定位、異音檢查與安裝注意事項
BMT、VDI 動力刀座如何正確安裝?原點定位、異音檢查與安裝注意事項
看似簡單的動力刀座安裝,實際上涉及動力機構原點、耦合位置及定位程序。若沒有完成正確定位,可能造成動力刀座定位不準、卡刀,甚至損壞動力刀座或齒輪箱的動力機構零件。
動力刀座出現異音時,應檢查哪些位置?
使用動力刀座時若出現異音,原始操作文件建議先移除所有動力刀座,再確認異音來源。檢查時可依序確認以下三個項目:
- 異音是否來自動力機構本體。
- 動力機構的耦合中心是否與刀盤加工位置產生偏移。
- 動力刀座零件是否因長時間使用而磨耗。
在沒有確認異音來源前,不宜直接將問題歸因於動力刀座。先拆除刀座並檢查動力機構,有助於區分異音是來自傳動機構、耦合位置,還是刀座零件磨耗。
安裝動力刀座前,為什麼要確認原點位置?
安裝前必須確認動力機構位於正確的原點位置。不要在加工位置上安裝動力刀座,以免造成原點偏移。
動力刀座安裝前,可先確認:
- 動力機構是否已回到原點
- 動力機構與刀座的耦合位置是否正確
- 刀座相關零件是否有明顯磨耗
- 設備是否存在尚未排除的異音
BMT 與 VDI 的耦合方式及原點確認方式不同,因此應依照對應的動力刀座型式進行定位,不能將兩種安裝方式混用。
BMT-DIN 1809 動力刀座安裝注意事項
BMT-DIN 1809 動力機構與刀座耦合時,齒輪頭耦合齒必須位於原點狀態,才能進行換刀及旋轉。若耦合齒沒有停在原點,則不可進行換刀或旋轉動作。
安裝時還應確認齒輪頭耦合齒與刀盤孔位同心,並與導軌保持平行。如果刀塔停留在中間位置,或耦合位置不正確,同樣不應操作換刀及旋轉。
因此,BMT 動力刀座的安裝重點不是單純完成鎖固,而是先確認齒輪頭原點、耦合位置及刀盤孔位之間的關係。
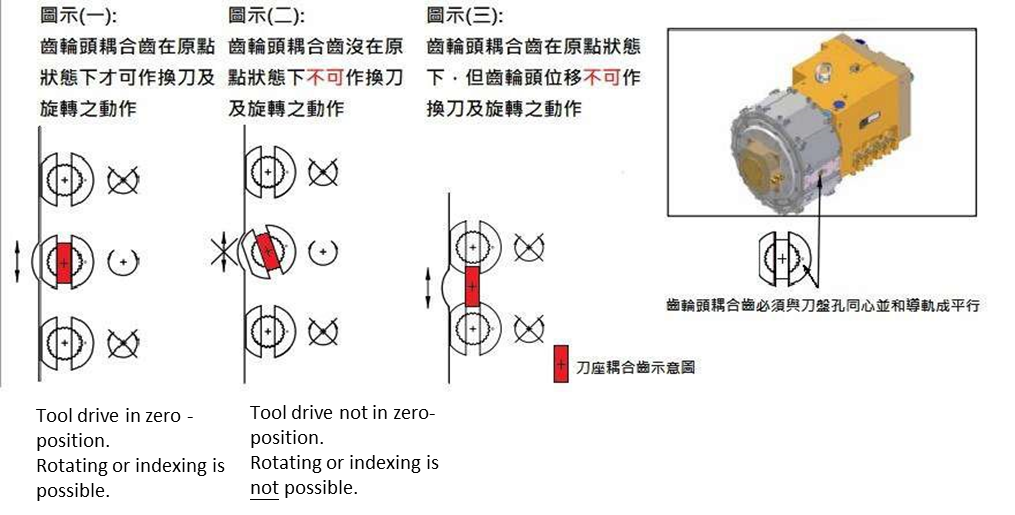
圖1、BMT-DIN1809 動力機構與刀座耦合示意圖
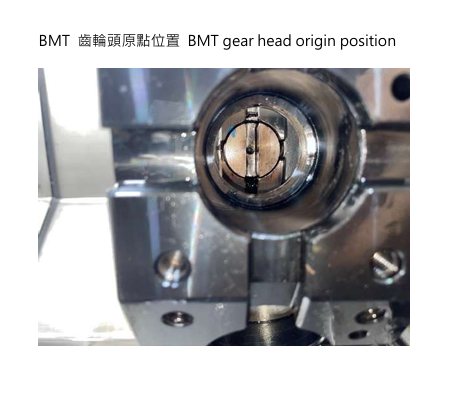
圖2、BMT 齒輪頭原點位置示意圖
VDI-DIN 5480 動力刀座為什麼需要手動定位?
VDI-DIN 5480 動力刀座安裝前必須進行手動定位。文件所示的軸向齒輪箱與徑向齒輪頭原點位於三點鐘方向。
將 VDI 動力刀座安裝到刀盤前,應先手動旋轉刀座的耦合部位,確認耦合定位銷已卡入定位槽,再進行安裝。
若安裝前未先完成手動定位,可能造成:
- 動力刀座定位不準確
- 動力刀座卡住
- 動力刀座零件損壞
- 齒輪箱動力機構零件損壞
以上風險均為原始安裝文件明確列出的注意事項。
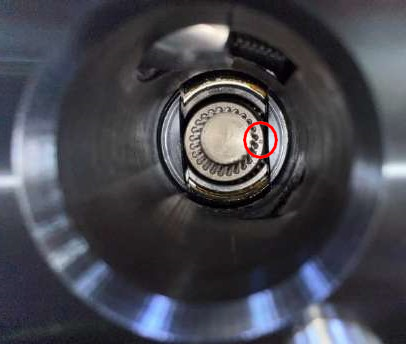
圖3、VDI-DIN5480 動力機構與刀座耦合示意圖
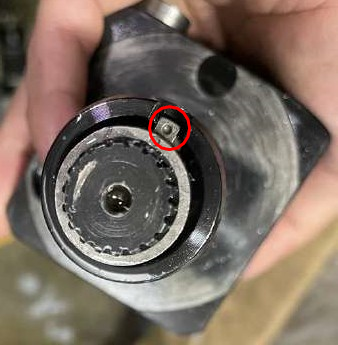
圖4、軸向齒輪箱與徑向齒輪頭三點鐘原點位置
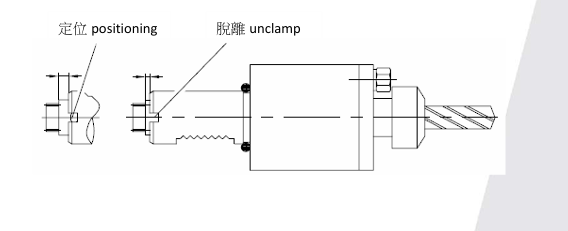
圖5、VDI 定位銷與定位槽位置示意圖
BMT、VDI 動力刀座安裝前檢查清單
安裝前可依照以下項目逐一確認:
- 確認動力機構位於原點位置
- 不在加工位置直接安裝動力刀座
- 檢查耦合中心是否偏移
- 檢查刀座零件是否磨耗
- BMT 確認齒輪頭耦合齒位於原點
- VDI 安裝前完成手動定位
- VDI 確認定位銷已卡入定位槽
- 發現異音時,先移除刀座並檢查來源
結語
BMT 與 VDI 動力刀座具有不同的耦合與定位要求。安裝前確認動力機構原點、耦合位置及零件狀態,是避免定位不準、卡刀與零件損壞的重要步驟。
常見問題 FAQ
BMT 動力刀座未回原點可以換刀嗎?
不可以。BMT-DIN 1809 的齒輪頭耦合齒必須位於原點狀態,才能進行換刀及旋轉。
VDI 動力刀座可以直接安裝嗎?
不建議直接安裝。VDI-DIN 5480 動力刀座在安裝前必須手動定位,並確認耦合定位銷已卡入定位槽。
動力刀座出現異音時應如何處理?
應先移除動力刀座,再確認異音是否來自動力機構本體、耦合中心偏移或刀座零件磨耗。
延伸閱讀
若設備已出現異音、動力不足、定位異常或刀座故障等情況,建議進一步閱讀以下故障排除指南或聯絡GPM團隊:
更新時間: 2026/10/15