BMT、VDI 动力刀座如何正确安装?原点定位、异响检查与安装注意事项
BMT、VDI 动力刀座如何正确安装?原点定位、异响检查与安装注意事项
看似简单的动力刀座安装,实际上涉及动力机构原点、耦合位置及定位程序。若没有完成正确定位,可能造成动力刀座定位不准、卡刀,甚至损坏动力刀座或齿轮箱的动力机构零件。
动力刀座出现异响时,应检查哪些位置?
使用动力刀座时若出现异响,原始操作文件建议先移除所有动力刀座,再确认异响来源。检查时可依序确认以下三个项目:
- 异响是否来自动力机构本体。
- 动力机构的耦合中心是否与刀盘加工位置产生偏移。
- 动力刀座零件是否因长时间使用而磨损。
在没有确认异响来源前,不宜直接将问题归因于动力刀座。先拆除刀座并检查动力机构,有助于区分异响是来自传动机构、耦合位置,还是刀座零件磨损。
安装动力刀座前,为什么要确认原点位置?
安装前必须确认动力机构位于正确的原点位置。不要在加工位置上安装动力刀座,以免造成原点偏移。
动力刀座安装前,可先确认:
- 动力机构是否已回到原点
- 动力机构与刀座的耦合位置是否正确
- 刀座相关零件是否有明显磨损
- 设备是否存在尚未排除的异响
BMT 与 VDI 的耦合方式及原点确认方式不同,因此应依照对应的动力刀座型式进行定位,不能将两种安装方式混用。
BMT-DIN 1809 动力刀座安装注意事项
BMT-DIN 1809 动力机构与刀座耦合时,齿轮头耦合齿必须位于原点状态,才能进行换刀及旋转。若耦合齿没有停在原点,则不可进行换刀或旋转动作。
安装时还应确认齿轮头耦合齿与刀盘孔位同心,并与导轨保持平行。如果刀塔停留在中间位置,或耦合位置不正确,同样不应操作换刀及旋转。
因此,BMT 动力刀座的安装重点不是单纯完成锁固,而是先确认齿轮头原点、耦合位置及刀盘孔位之间的关系。
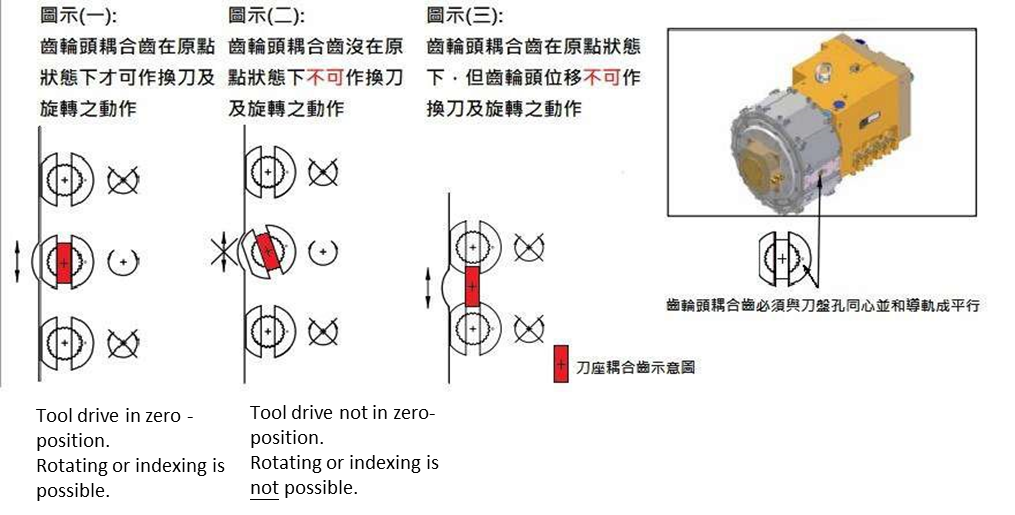
图1、BMT-DIN1809 动力机构与刀座耦合示意图
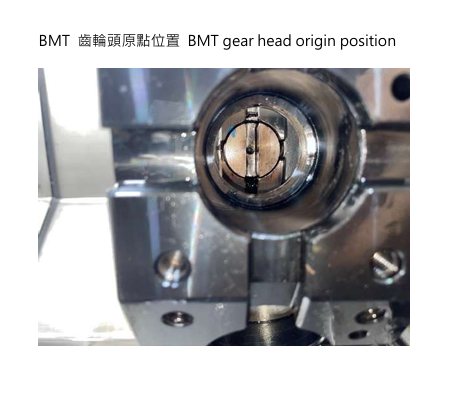
图2、BMT 齿轮头原点位置示意图
VDI-DIN 5480 动力刀座为什么需要手动定位?
VDI-DIN 5480 动力刀座安装前必须进行手动定位。文件所示的轴向齿轮箱与径向齿轮头原点位于三点钟方向。
将 VDI 动力刀座安装到刀盘前,应先手动旋转刀座的耦合部位,确认耦合定位销已卡入定位槽,再进行安装。
若安装前未先完成手动定位,可能造成:
- 动力刀座定位不准确
- 动力刀座卡住
- 动力刀座零件损坏
- 齿轮箱动力机构零件损坏
以上风险均为原始安装文件明确列出的注意事项。
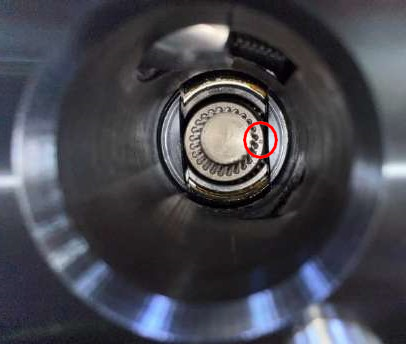
图3、VDI-DIN5480 动力机构与刀座耦合示意图
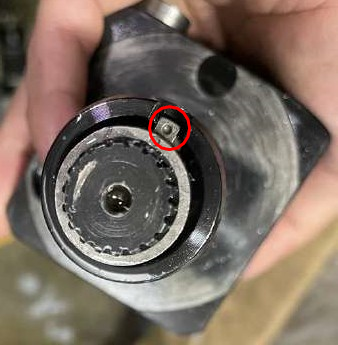
图4、轴向齿轮箱与径向齿轮头三点钟原点位置
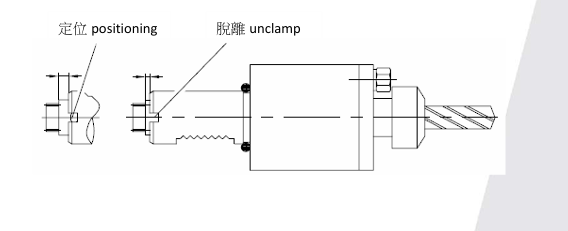
图5、VDI 定位销与定位槽位置示意图
BMT、VDI 动力刀座安装前检查清单
安装前可依照以下项目逐一确认:
- 确认动力机构位于原点位置
- 不在加工位置直接安装动力刀座
- 检查耦合中心是否偏移
- 检查刀座零件是否磨损
- BMT 确认齿轮头耦合齿位于原点
- VDI 安装前完成手动定位
- VDI 确认定位销已卡入定位槽
- 发现异响时,先移除刀座并检查来源
结语
BMT 与 VDI 动力刀座具有不同的耦合与定位要求。安装前确认动力机构原点、耦合位置及零件状态,是避免定位不准、卡刀与零件损坏的重要步骤。
常见问题 FAQ
BMT 动力刀座未回原点可以换刀吗?
不可以。BMT-DIN 1809 的齿轮头耦合齿必须位于原点状态,才能进行换刀及旋转。
VDI 动力刀座可以直接安装吗?
不建议直接安装。VDI-DIN 5480 动力刀座在安装前必须手动定位,并确认耦合定位销已卡入定位槽。
动力刀座出现异响时应如何处理?
应先移除动力刀座,再确认异响是否来自动力机构本体、耦合中心偏移或刀座零件磨损。
延伸阅读
若设备已出现异响、动力不足、定位异常或刀座故障等情况,建议进一步阅读以下故障排除指南或联系 GPM 团队:
更新时间: 2026/10/15